
Aktuelles
Perfekte Buckelschweißungen
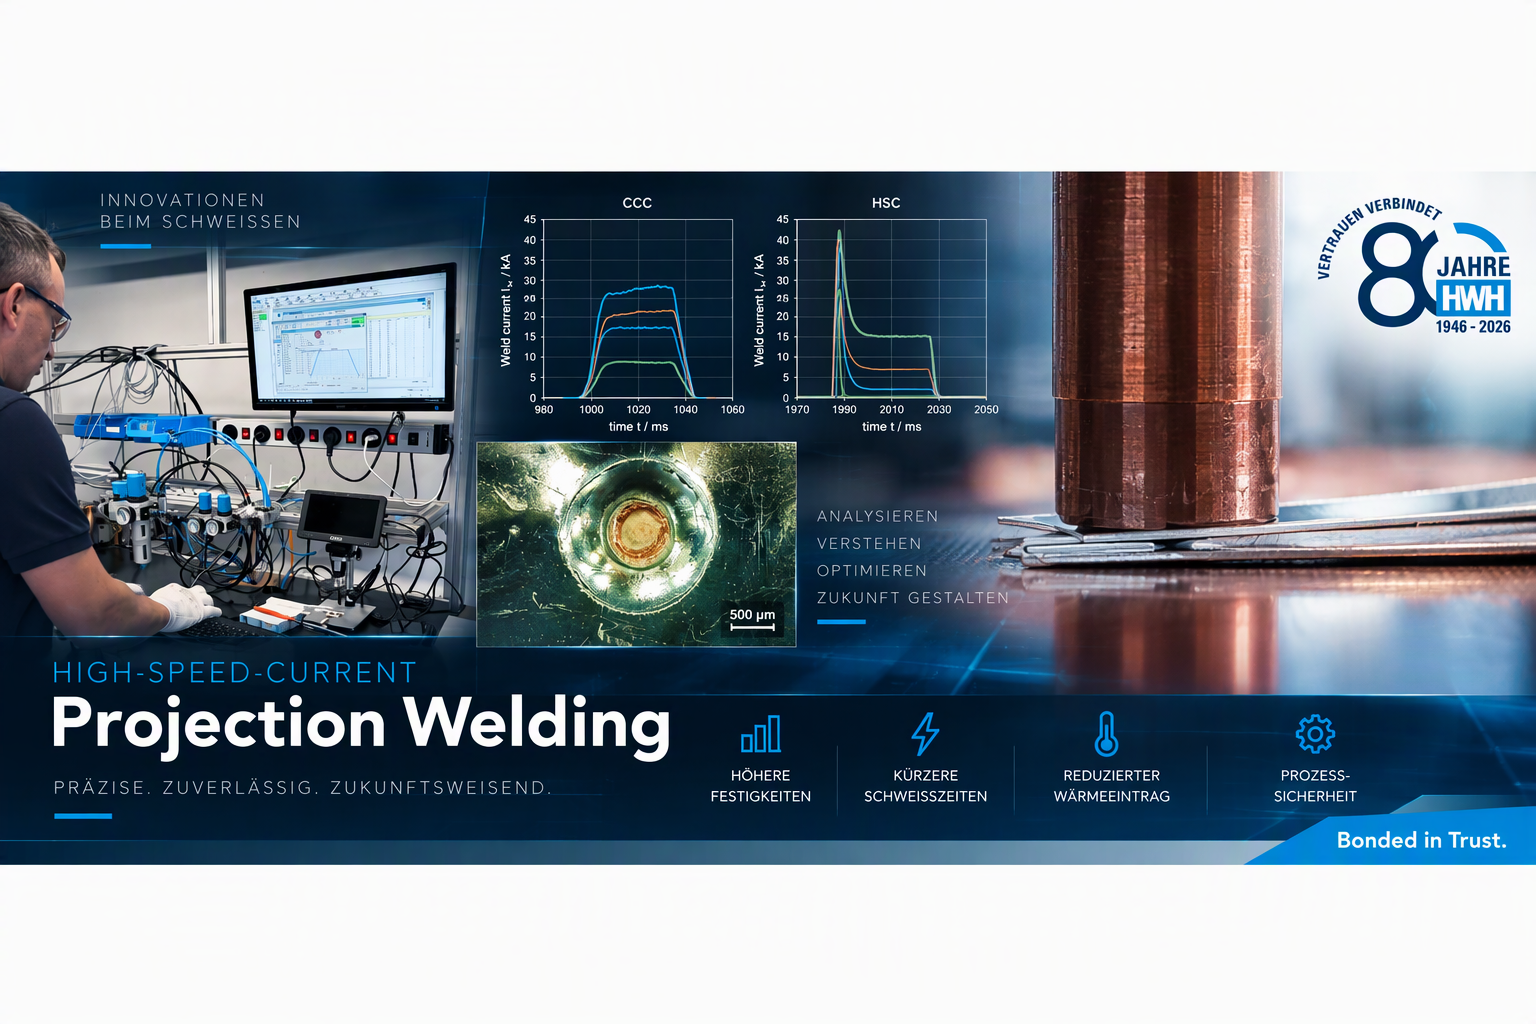
Perfekte Buckelschweißungen trotz hoher Leitfähigkeit: Warum der „Stromboost“ beim Buckelschweißen von CuNiSiP den Unterschied macht
Das Schweißen von dünnen Bauteilen aus Kupferlegierungen gehört zu den anspruchsvollsten Disziplinen des Widerstandsschweißens. Besonders bei Legierungen wie CuNiSiP in Blechdicken von nur 0,4 mm stehen Anwender vor einer Herausforderung: Hohe elektrische und thermische Leitfähigkeit treffen auf filigrane Bauteilgeometrien.
Tabelle 1: Elektrische Eigenschaften von CuNiSiP im Vergleich zu Reinkupfer und Stahl
| Werkstoff | Spez. el. Widerstand ρ / Ω⋅mm²/m |
Elektr. Leitfähigkeit κ / m/(Ω⋅mm2) |
Relative Leitfähigkeit (IACS) |
|---|---|---|---|
| Cu-ETP, geglüht | 0,0172 | 58 | 100% |
| CuNiSiP | 0,0322 | 31 | 53 % |
| Stahl DC01 | 0,14 | 7,1 | 12 % |
Klassische Stromprofile stoßen hier schnell an ihre Grenzen:
Traditionelle Profile (Upslope / Plateau / Downslope): Durch das langsame Ansteigen des Stroms erwärmt und erweicht der Buckel oft zu früh, bevor genügend thermische Energie im eigentlichen Fügebereich konzentriert werden kann. Der Buckel bricht mechanisch zusammen.
Konstante Rechteck-Blöcke: Auch hier kann der Strom nicht schnell genug Ansteigen, um die erforderliche Stromdichte in den Buckel einzutragen
In unseren jüngsten Versuchsreihen von HWH mit der QST haben wir diese Herausforderungen gezielt analysiert. Zum Einsatz kam unser HSC-Mode für schnellen Stromanstieg in einem Genius-Inverter HWI416. HSC-Mode ist eine besondere Regelungsform und steht für „High Speed Current“. Er wurde ursprünglich entwickelt, um Funktionselemente wie Schweißmuttern an Automobilfeinblech zu schweißen. Die Vorzüge können auch bei Kupferbasislegierungen genutzt werden. Ergänzt wird der Inverter durch einen SKF600, ein Schweißkopf mit bis zu 600 N Elektrodenkraft der QST.
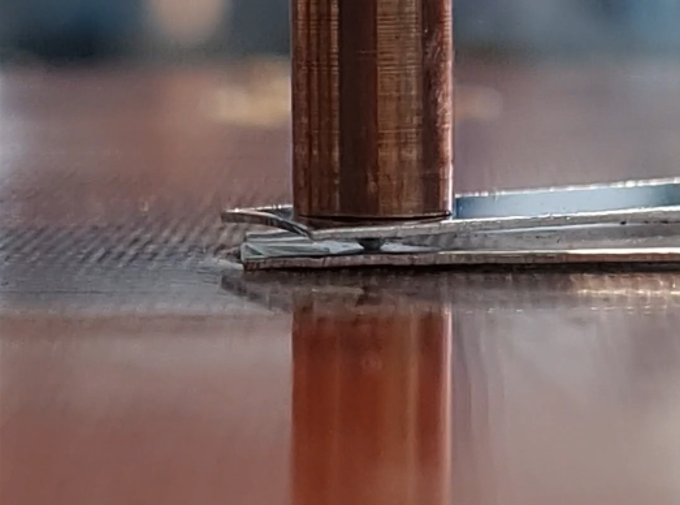
Abbildung 1: Buckelschweißen von 0,4 mm CuNiSiP + Sn 1 – 3 µm,
Buckeldurchmesser 2,5 mm, Buckelhöhe 0,6 mm,
Elektrodendurchmesser: 6 mm, Elektrodenwerkstoff: CuCrZr
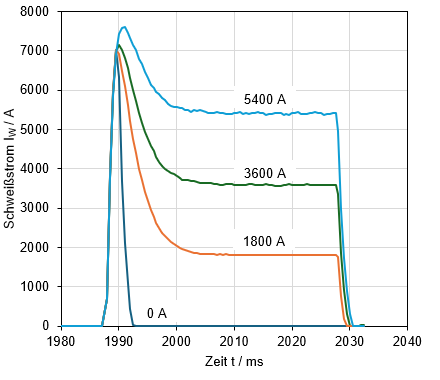
Abbildung 2: HSC-Stromprofile für Schweißungen an CuNiSiP
Die Versuchsreihen: Drei Beschichtungen, eine klare Erkenntnis
Es wurden Buckelschweißversuche an CuNiSiP-Blechen, das von Wieland als Werksbezeichnung K76 zur Verfügung gestellt wurde, mit drei unterschiedlichen Oberflächen durchgeführt:
Verzinnt: 0,4 mm K76 + SnPUR 1-3 µm
Zinn-Silber: 0,4 mm K76 + SnTOP 1-3 µm
Verzinnt wärmebehandelt; 0,35 K76 + SnTEM 0,8-2 µm
Um die Schweißergebnisse fundiert zu bewerten, wurden alle Proben umfassenden Prüfverfahren unterzogen:
Schälversuche: Vermessung der Ausknöpfdurchmesser zur Bestimmung der Schweißstellengeometrie und Bruchart.
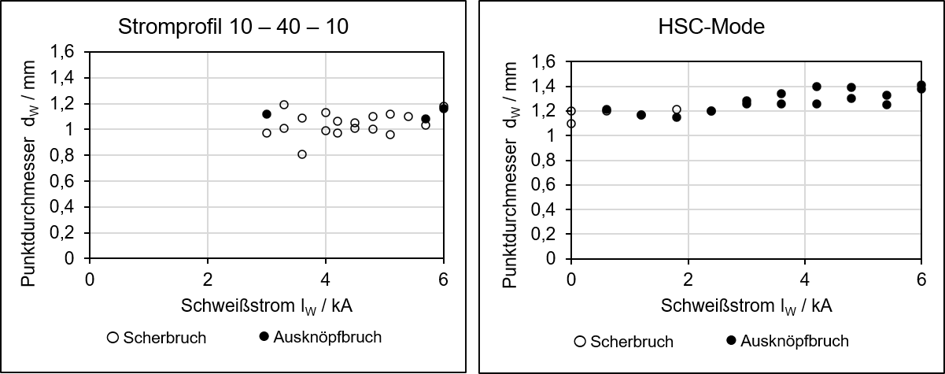
Abbildung 3: Vergleich der erreichten Punktdurchmesser und Brucharten.
Links Stromprofil 10 ms Upslope, 40 ms halten, 10 ms Downslpoe,
Rechts: HSC-Mode nach Abbildung 1
Bruchbildanalysen: Metallografische Dokumentation der Bruchflächen und Versagensmodi.
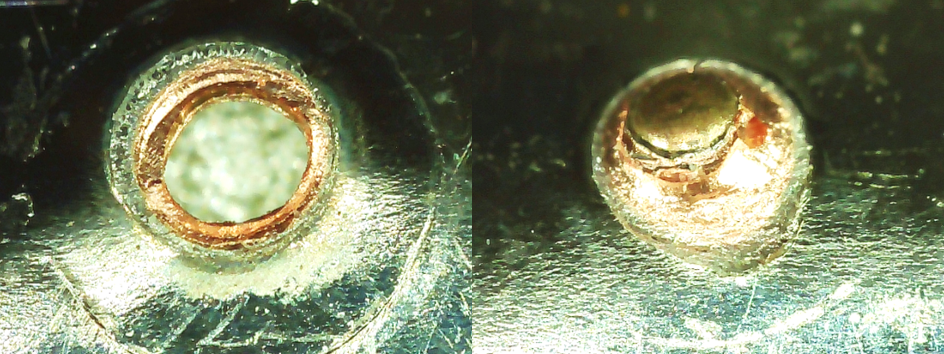
Scherzugversuche: Quantitative Ermittlung der mechanischen Belastbarkeit und Bruchbild unter Scherlast.
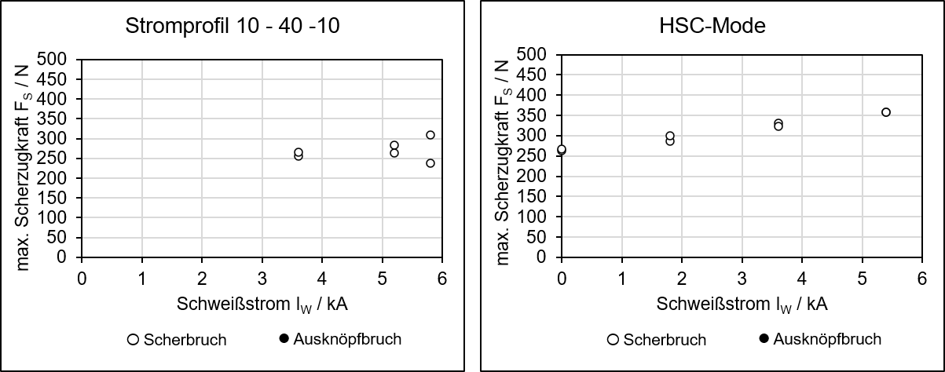
Abbildung 5: Vergleich der erreichten Scherzugkräfte und Brucharten.
Links Stromprofil 10 ms Upslope, 40 ms halten, 10 ms Downslpoe,
Rechts: HSC-Mode nach Abbildung 1
Ergebnis: Dynamik bringt Vorteile
Die Auswertungen zeigen ein eindeutiges Bild: Der Einsatz unseres HSC-Mode – ein extrem steiler, hochdynamischer Stromanstieg zu Prozessbeginn – übertrifft konventionelle Schweißprofile.
- es werden vergleichsweise größere Punktdurchmesser bei gleichem Schweißstrom erzielt
- mit Überschreiten von 2 kA Schweißstrom werden ausnahmslos Ausknöpfbrüche erreicht
- Ausknöpfbrüche und stabile Ergebnisse bereits bei kleinen Strömen
Durch die extrem schnelle Energieeinkopplung wird die Schweißzone plastifiziert und verschweißt, noch bevor die Wärme in die angrenzenden Bereiche abfließen oder der Buckel unkontrolliert einsinken kann. Das Ergebnis sind reproduzierbare, hochfeste Ausknöpfbrüche, stabile Linsendurchmesser und ein minimaler thermischer Einfluss auf die Beschichtung.
Ausblick
Die hier gezeigten Ergebnisse beziehen sich auf den Werkstoff Wieland K76+SnPUR 1-3 µm. In einer der nächsten Ausgaben unserer Schweißzeit werden auch die anderen Beschichtungen vergleichend dargestellt. Die Erkenntnisse werden auch auf weitere Anwendungen, wie Litze/Kontakt-Schweißungen übertragen.
Sie stehen vor ähnlichen Herausforderungen bei dünnen oder hochleitfähigen Werkstoffen?
Ob CuNiSiP, Messing, Bronze, Kupfer oder spezialbeschichtete Bänder: Die richtige Kombination aus Prozessdynamik, Stromformung, Elektrodenkraft und Nachsetzen entscheidet über Ausschuss oder Prozessstabilität.
Mit unseren Genius-Invertern und Regelungen ergänzt durch die mechanischen Komponenten der QST haben wir die Methodik und die passende Steuerungstechnik, um auch Ihre anspruchsvollen Fügeaufgaben zu optimieren. Sprechen Sie uns an – wir werten Ihre Anforderungen gerne gemeinsam aus und führen Testschweißungen mit Ihren Bauteilen durch!